PISONICS | 西安派声
PS7110 系列
在线折光浓度计
临界角折光 · 薄层界面测量 · 对颜色与浊度不敏感
PAG 聚合物淬火液浓度在线监测 行业应用方案
—— 感应淬火 · 整体淬火 · 淬火槽循环回路 ——
【关键测量参数:淬火液浓度(%)/ 折射率 nD】
PAG 聚合物淬火液浓度在线监测
一、工艺背景 Process Background
水溶性聚合物淬火液(以聚烷撑二醇 PAG 类为主)的冷却速度主要由浓度决定:浓度偏低,冷却偏快,零件残余应力和变形增大,严重时开裂;浓度偏高,冷却偏慢,硬度可能不足。
浓度又天生会漂:水分蒸发让它变浓,工件带出让它变少,补液本身也带偏差。现场的常规做法是用手持折光仪读 Brix、乘以供应商给的折光系数换算浓度,并用运动黏度做复核——这说明折光法本来就是这道工序的方法。PS7110 做的,是把同一个物理量从抽检变成连续:读数口径与手持折光仪一致,可以直接比对,并能把信号送进 PLC 闭合补液回路。
二、折光读数在淬火液上的三个坑 Three Traps
1. 折光系数会随污染漂移。折射率不分来源:硬水带入的无机盐、带入的清洗剂或其它水溶性液体、油,溶进槽液后同样抬高读数,系数因此通常会变小。不及时修正,仪表显示的浓度就会高于实际聚合物浓度——补液回路据此少补,实际浓度越来越低,而浓度偏低正是开裂的风险所在。碳粉(积碳)和多数不溶性固体对读数影响很小。
2. 降解看不见。长期使用中聚合物会降解,冷却特性随之改变,但折光读数未必能反映出来。冷却特性要按供应商的计划做冷却曲线试验(ASTM D6482),评价项目可参考 ASTM D6666。
3. 逆溶性决定测点位置。PAG 在较高温度下会从水中析出——这正是它在工件表面成膜、调节冷却的机理。所以测点不能靠近淬火区,槽液温度也要在浊点以下;液体析出成两相时,折光读数失去意义。
三、能做什么、不能做什么 What It Can and Cannot Do
能做的:
- 连续跟踪浓度漂移——蒸发、带出、补液偏差都看得见
- 与手持折光仪是同一个物理量,读数可以直接比对
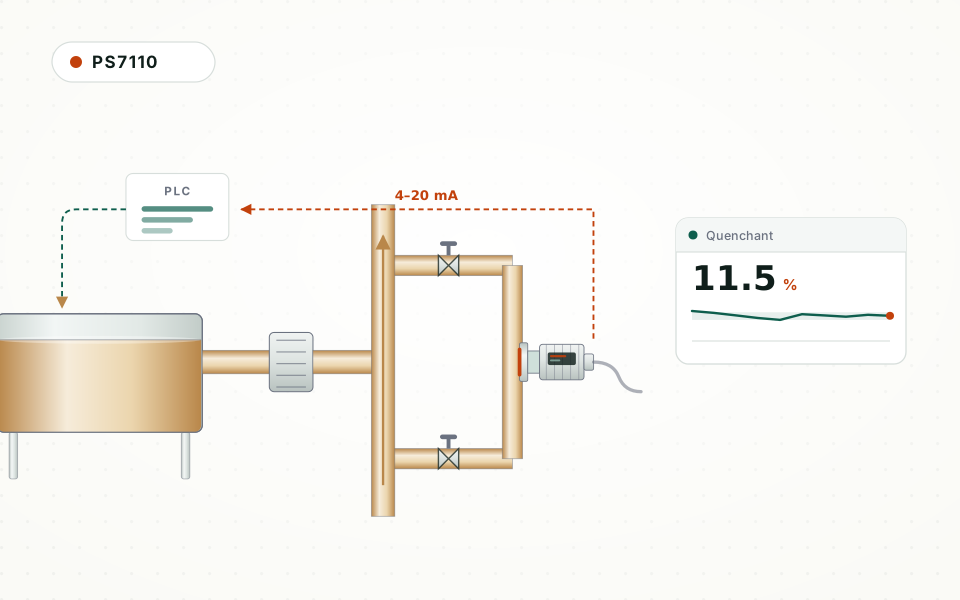
- 4–20 mA、RS485(Modbus RTU)进 PLC,闭合自动补液回路
做不到的(写在这里,免得选错):
- 区分聚合物与溶解进来的污染物——需要定期用运动黏度(ASTM D445)复核,并修正折光系数
- 看见聚合物降解——需要冷却曲线试验
- pH 与细菌——另测,它们不体现在折射率上
- 槽液带氧化皮、磨屑却不过滤就长期运行——磨蚀颗粒必须在上游滤除,检测窗口是磨损件
四、PS7110 选型 Selecting the PS7110
| 档位 | 棱镜 | 过程温度 | 折射率范围 | 出厂标度 | 适用 |
|---|---|---|---|---|---|
| PS7110-A | 高强度光学玻璃 | 0~60 ℃ | 1.33299~1.46510 | 0~70 %Brix | 槽温较低、量程不高的场合 |
| PS7110-B | 蓝宝石 | 0~70 ℃ | 1.33299~1.51782 | 0~90 %Brix | 多数淬火槽的默认档(PAG 槽本来就要在浊点以下运行) |
| PS7110-C | 蓝宝石 | −10~100 ℃ | 1.33299~1.57041 | 0~100 %Brix | 槽温较高,或冬季管段可能低于 0 ℃ 的场合 |
测点放在淬火槽循环泵出口的旁通支路上,过滤器之后、冷却器之后;不要装在淬火区,也不要装在槽内工件附近。
通用技术参数:
| 项目 | 指标(规格书 Rev.B) |
|---|---|
| 测量参数 | 折射率 nD;按标度换算浓度(%Brix,或按介质建立的 wt% 标度) |
| 测量精度 | 折射率 ±0.0001;Brix ±0.1 %;温度 ±0.5 ℃ |
| 分辨率 | 折射率 0.00001;Brix 0.01 %;温度 0.1 ℃ |
| 测量间隔 | 2~60 s 可设 |
| 耐压 | 检测表面 ≤ 1.5 MPa |
| 清洗温度 | 0~120 ℃,支持 CIP / SIP |
| 接液材质 | SS316L + 棱镜;B / C 档可选哈氏合金、钛、钽 |
| 过程连接 | 卡箍(卡盘 Ø77.5 mm);可定制三通 / 四通(四通 DN25 / 50 / 65 / 80) |
| 输出信号 | 4–20 mA;RS485(Modbus RTU) |
| 供电 / 环境温度 | DC 24 V;−10~70 ℃ |
| 防爆 | Ex ia IIC T6 Ga(本安) |
五、标度怎么建 Scale and Calibration
标度按你的淬火液产品建立:投运时可以先按供应商的折光系数设定,再用运动黏度(ASTM D445)测得的浓度修正;更换产品、补水水质变化、发生污染事件后重新核对。PS7110 现场可做 RI 校准、按取样化验值自助建模,并做多点温度补偿,修正系数不必返厂。
六、安装与维护要点 Installation and Upkeep
- 检测面不得朝下——朝下会积料,而积料不会触发故障,只表现为读数缓慢单向漂移
- 立管安装时流体须自下而上——下行管停泵会掉液、不再满管,棱镜漫不过,读数即失去意义
- 水平管从底部上插(检测面朝上)或侧接(检测面竖直)均可;顶部下插为禁止装法
- 装在循环回路的旁通支路上,两端设阀,可关阀单独检修
- 上游过滤:氧化皮、磨屑等磨蚀颗粒必须滤除
- 不在液面浮油与泡沫区取样:浮油会在棱镜上成膜,测点放在泵出口满管段
- 清洗方案在设计阶段定,可选超声波清洗或高压冲洗组件
七、选型前请确认 Before You Order
- 淬火液品牌、型号,以及供应商给的折光系数。
- 目标浓度与允许波动带。
- 槽温范围,以及该产品的浊点。
- 可能的污染来源:硬水、清洗剂、切削液带入、油、盐。
- 过滤精度与槽液带屑情况。
- 旁通管径与接口形式。
- 测点数量:一槽一点,还是多槽。
关于这页的性质:这是方法与选型说明,不是业绩案例。PS7110 在这个行业目前没有可公开引用的投运数据,所以这里没有装机台数、节省比例或回收期——那些数字我们不编。页面里的数字只有两类:仪表自身的规格,以及公开资料里的物性和标准,加上由它们推出的量级估算。
结语
西安派声(PISONICS)的在线密度 / 浓度测量覆盖 6 大类测量原理(超声、音叉、科氏力、光学、微波、差压)。淬火液和切削液一样,现场本来就在用折光法,在线化的价值是把抽检变成连续——但它替代不了黏度复核和冷却曲线。相关阅读:切削液 / 冷却液配比在线监测、乙二醇 / 丙二醇浓度在线监测、光学浓度计原理:折光法与光谱法怎么选。


